屏蔽靠金属腔体的连续性,连续性靠折弯和焊接。门缝大 1mm、门框翘 2mm,柜门就压不实,屏蔽效能 ≥65dB 的前提也就无从谈起。看厂家,车间里的折弯机和焊台比样品间的样册更有说服力。
折弯精度决定门缝
门缝是折出来的,不是装出来的。四边折弯的累计偏差,都显在门缝宽度上。
- 看折弯机有没有数控后挡料和定位挡板,靠划线手工折的,批量门缝一致性差。
- 门板四边折弯的 R 角要一致,R 角不齐,门缝会出现一头宽一头窄。
- 抽一件门板对柜体试装,门缝控制在 1—2mm,超过 3mm 要当场问原因。
- 折弯次数多的结构,转角处容易开裂,蹲下看转角有没有细微裂纹。
- 30格落地款 YDT-PBG-10 30格落地款 高 480mm、宽 776mm,门板面积大,折弯偏差被放大得更明显。
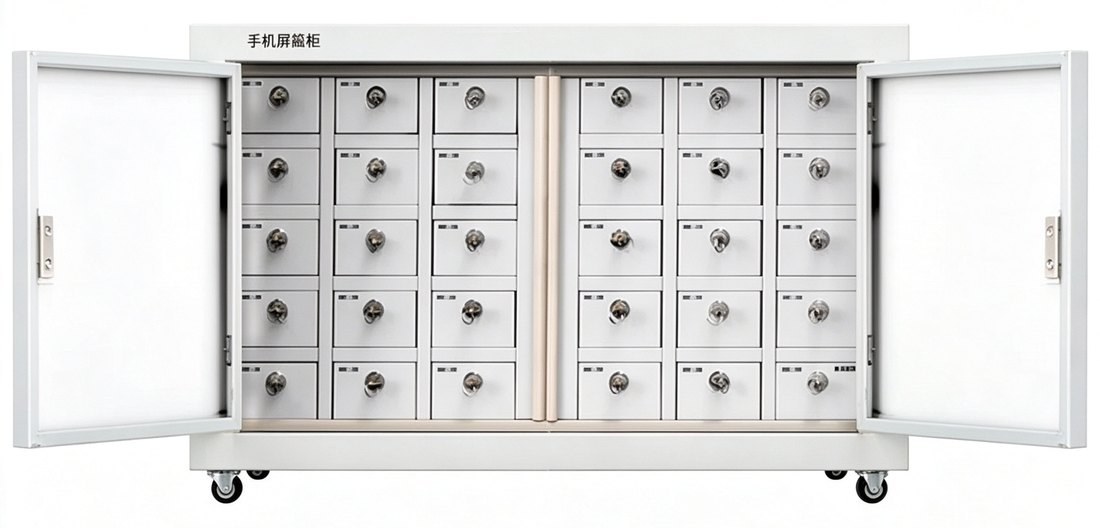
焊接变形决定门框平整
焊接的热量会让薄板走形。门框一翘,密封面就只剩几个点在接触。
- 门框四角满焊后要打磨,未打磨的焊缝会让门框凸起 1—2mm。
- 大面积侧板焊接要分段跳焊,连续焊热量集中,板面会起波浪。
- 用直尺贴门框,透光的地方就是变形点,透光长度超过 50mm 要处理。
- 焊后有没有校平工序,问一句就知道车间做到哪一步。
- 焊点背面有氧化发黑的,说明没做后处理,喷塑之后容易先从焊点起锈。
门框与门吸:密合靠这两处
屏蔽效果落在门与框的贴合上。门吸是压紧力,门框平整度是贴合面。
- 门吸磁件的位置要对称,吸附后门板四周受力均匀,一侧先吸会留缝。
- 门板内侧密封面要平整,喷塑层堆在角上会影响闭合间隙。
- 组合式柜体上下两段门各自独立闭合,验收要逐门试,不要只试一扇。
- 关门后夹一张 A4 纸抽拉,轻松抽出就是没压紧;柜门正常闭合、门吸吸附到位,指标才成立。
- 高底柜 YDT-PBG-27 高底柜 高 740mm,顶部可直接叠放屏蔽柜,顶面平整度也要看,底面不平会压偏上层柜体。
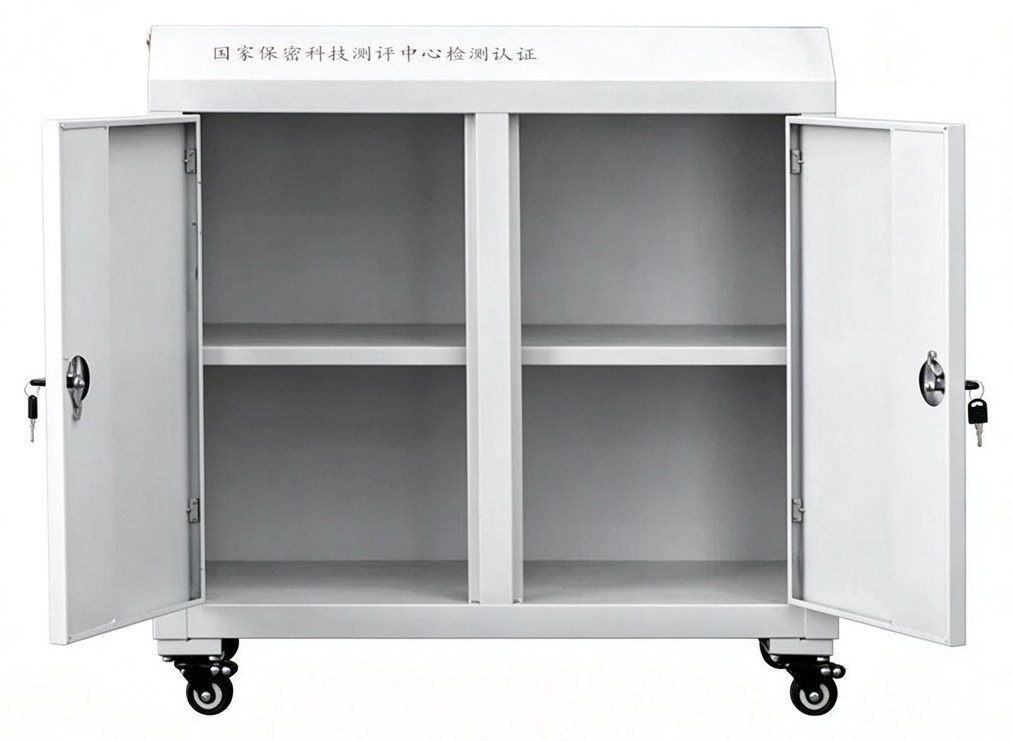
车间里站着看什么
不用听讲解,站到五个位置看五分钟,工艺水平大致清楚。
- 看板材堆放:平放垫木为正常,立着靠墙的板料边缘会弯,弯了再折就对不齐。
- 看工装夹具:有没有定位块、有没有试装台,全靠师傅手感的一致性差。
- 看半成品堆放:门板叠压不垫纸,喷塑面会互相压出印子,返工从这里开始。
- 看返工区:返工件堆得多,说明工序控制不住,交期也会跟着拖。
- 看质检工位:有没有量门缝的塞尺、有没有试装的整机台,工具在不在手上,比墙上挂的制度更能说明问题。
工艺怎么落到验收上
工艺看的是过程,验收看的是结果,两头要对得上。到货抽查按门缝、透光、转角三项做,记录留档;检测报告上的型号与格数要与实物一致,核对方法见 手机屏蔽柜厂家提供的检测报告,怎么看真假;招标项目还要把门缝、闭合方式写进参数响应,写法参考 手机屏蔽柜厂家怎么配合招标文件做参数响应;急单要确认钣金工位有几台设备,产能判断看 手机屏蔽柜厂家产能,怎么判断能不能接急单。
- 门缝抽 5 台,逐台量上下左右四点,差值超过 2mm 的记录在案。
- 直尺贴门框,透光长度超过 50mm 的判为不合格。
- 转角裂纹用手电斜照看,有裂纹的整批复查。
- 报告、验收单、参数响应表三份文件型号一致,缺一份就算手续不全。
判断钣金工艺,不用听介绍,看三处:门缝是不是一样宽、门框贴尺透不透光、转角有没有裂纹。三处都过,柜门才压得实;压不实,屏蔽指标只是纸上的数字。