验厂不用看展厅,看六个工位就够:开料、折弯、焊接、喷涂、组装、包装。每个工位看一个点,两小时走一圈,能判断这批柜子的尺寸稳定性和外观一致性,比听一下午介绍有用。
开料:钢板厚度与下料精度
开料决定后面所有尺寸的起点。看两点:钢板实际厚度、下料是激光还是剪板。厚度用千分尺现场量,柜门和侧板各一处。剪板件边角有毛刺和轻微斜口,折弯后拼缝不齐;激光切口平整,拼缝更容易控制。
- 现场量门板与侧板厚度各一处,记录实测值与图纸标注对照。
- 看下料方式,剪板件抽一件看切口有无毛刺和斜口。
- 看余料是否分类堆放,边角混放说明批次管理松散。
- 索要一张下料排版图,按柜体规格分开排的才不容易串料。
折弯:角度和回弹靠什么控
折弯看两点:设备有没有数控补偿、首件有没有用量角器验角。90 度角差 1 度,柜门装上去一侧就翘。回弹是钢板折弯的常态,靠模具补偿和试折修正,试折这一步省掉,批量件角度就会散。
- 看折弯机有无数控系统与角度补偿,纯靠限位的手动设备精度有限。
- 要求现场试折一件,量角器实测,偏差超过 1 度就调模。
- 看工序卡是否挂机,写清板厚、角度、模具号三项。
- 抽一件看棱线是否平直,棱线呈波浪说明模具或送料有问题。
焊接:屏蔽靠的就是这条缝
金属腔体屏蔽靠连续焊缝。缝不连续,≥65dB 就无从谈起。看内侧焊缝是否连续,四角与底板接缝是漏焊高发位置。点焊加密封胶的做法,胶老化后会形成缝隙,内侧看不到连续焊缝的柜体,屏蔽结构不成立。
- 看柜体内侧焊缝是否连续,重点看四角与底板接缝。
- 看焊缝有无气孔与咬边,打磨后补漆的位置追问原因。
- 抽一台做目视检查,内侧无连续焊缝的直接排除。
- 问焊后是否整形,不整形的柜体装门时容易错位。
喷涂:颜色一致性和附着力
喷涂看两条线:前处理有没有除油除锈、固化温度是否稳定。前处理省掉,喷层两三年起泡掉漆。颜色一致性把两扇门并排放在自然光下看,肉眼能分辨的色差,说明批次管理不到位。
- 看前处理是否存在,酸洗、磷化、水洗三道缺一道都影响附着力。
- 问固化温度与时间,烘道波动大的喷层硬度不均匀。
- 同批两件并排比色,自然光下无明显色差才算合格。
- 用硬币轻划不显眼处,成片脱落说明附着力不足。
组装与包装:手感与到货完好率
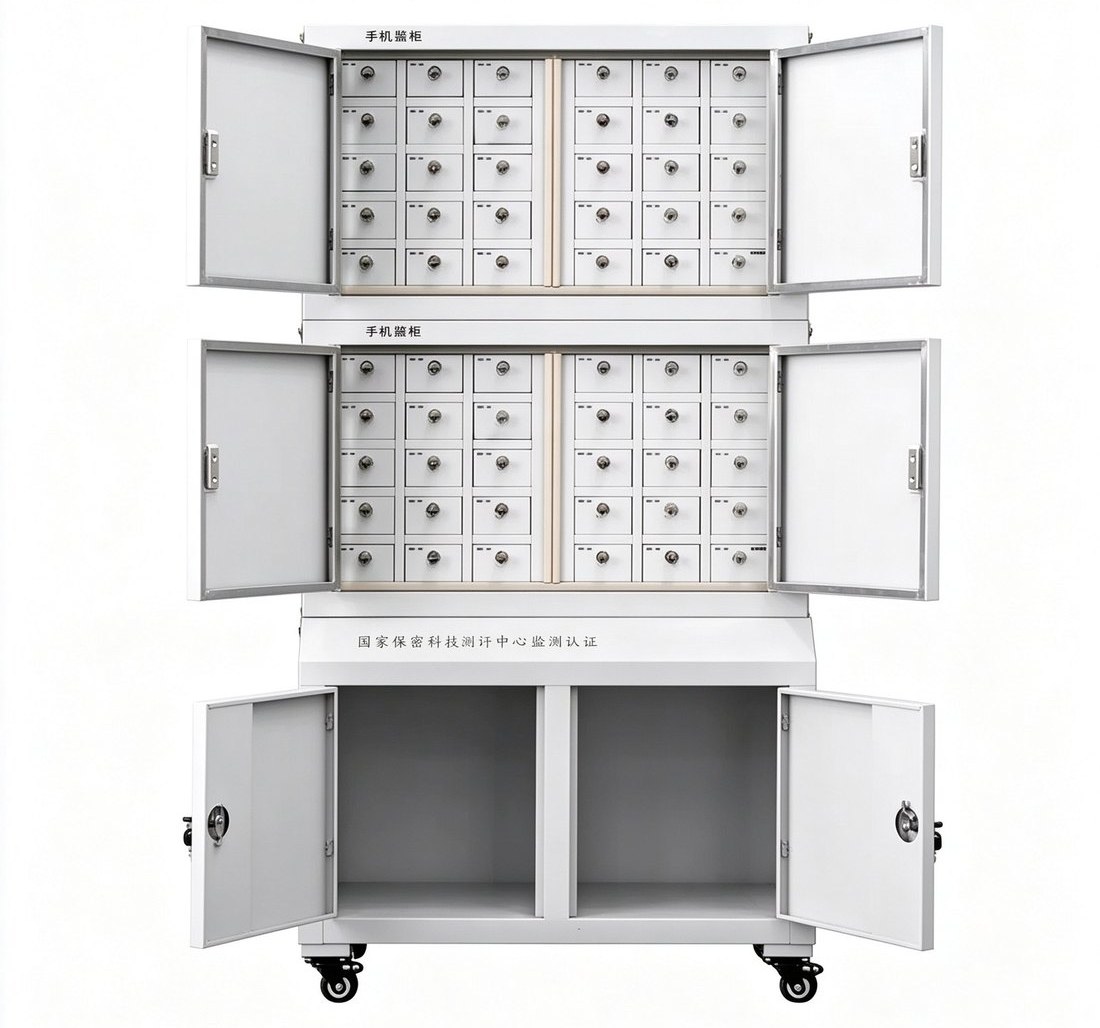
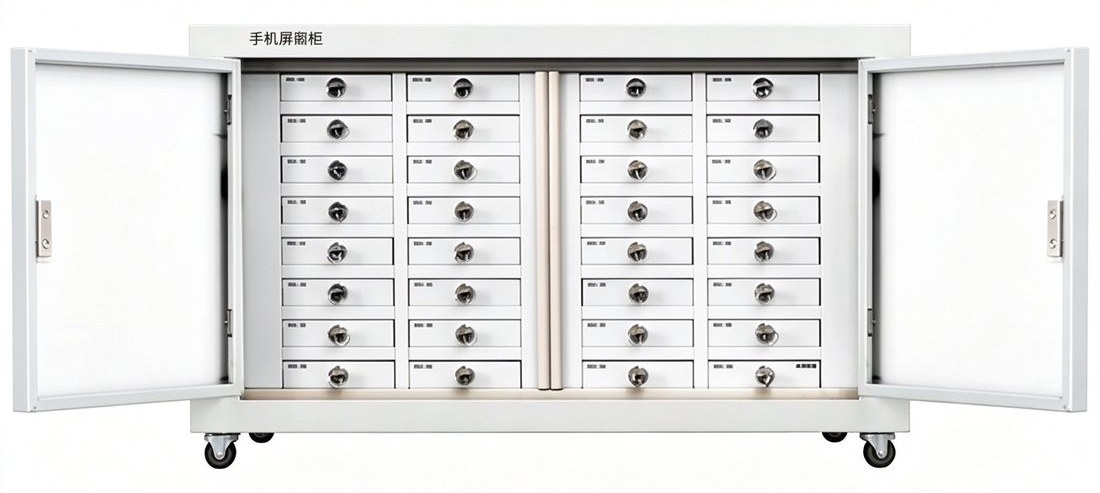
组装看手感:门体与柜体间隙是否均匀、门吸是否一次吸附到位、锁舌进出是否顺畅。这三项照片拍不出来,现场开合几次就知道。32 格的 YDT-PBG-01 门体宽 776mm,门缝不均更容易看出来。包装看护角、内衬、外箱标识,双节 60 格的 YDT-PBG-22 高 1560mm,立着运输必须固定住。
- 随机开合 5 台,每台 10 次,记录门吸未吸附的次数。
- 看门缝上下偏差,超过 2mm 的后期容易变形。
- 试锁 3 台,钥匙插拔顺畅、锁舌到位不卡顿才算过关。
- 看四角护角是否齐全、外箱有无朝向与堆码层数标识,可对照 YDT-PBG-22 双节60格+中底柜 与 YDT-PBG-01 32格落地款。
验厂看的不是设备清单,是每个工位上有没有留下判断依据:量过的厚度、试折的角度、看过的内侧焊缝、比过的色板。六站走完能对上四站以上,这批柜子的稳定性就有底。价差从哪来,见 手机屏蔽柜厂家为什么有的便宜有的贵;封样与抽检怎么做,见 手机屏蔽柜厂家质保期,保的到底是什么 与 手机屏蔽柜厂家打样,收费与周期怎么谈。