看厂不是看展厅。展厅的样机都挑过,车间里的在制品才说明问题。把八道工序按顺序走一遍,每道问一句控制点,半天时间能判断这家厂能不能稳定交货。顺序是开料、折弯、焊接、打磨、前处理、喷涂、组装、检验、包装,包装这一段常被省略。
开料与折弯:尺寸公差在这里定
钢板按图纸开料,数控冲或激光切割,切口毛刺要打磨。折弯决定柜体外形的方正度,折弯角度差1度,装到门框上就是几毫米的缝隙。这一段的活儿看着粗,实际费工装。
- 看开料单与图纸版本是否一致,图纸日期早于订单日期的要问清是否改过。
- 折弯后抽测外形对角线,两条对角线差值控制在2mm以内。
- 折弯边不允许有裂纹,R角处开裂的板料在喷涂后也盖不住。
- 板材立放或垫木,平堆受压后平面度变差,喷涂后看得出波浪。
焊接与打磨:密封的底子
柜体框架先点焊定位,再分段焊接。门框与腔体的接缝是屏蔽的关键,焊缝不连续,缝隙就会漏。焊完打磨找平,磨多了板薄,磨少了门贴不严。焊缝的具体做法见手机信号屏蔽柜厂家焊接工艺,决定柜体密封,这一段也是返修率偏高的地方。
- 门框四周焊缝连续,抽检时用强光手电贴缝照,透光即返修。
- 焊后校形在平台上做,门框对角尺寸差值不超过2mm才进打磨。
- 打磨纹路顺着板长方向,交叉打磨的痕迹在喷塑后会出现明暗差。
- 打磨后擦净铁屑,残屑进腔体会在运输中磨伤喷塑层。
前处理与喷涂:颜色之外的附着力
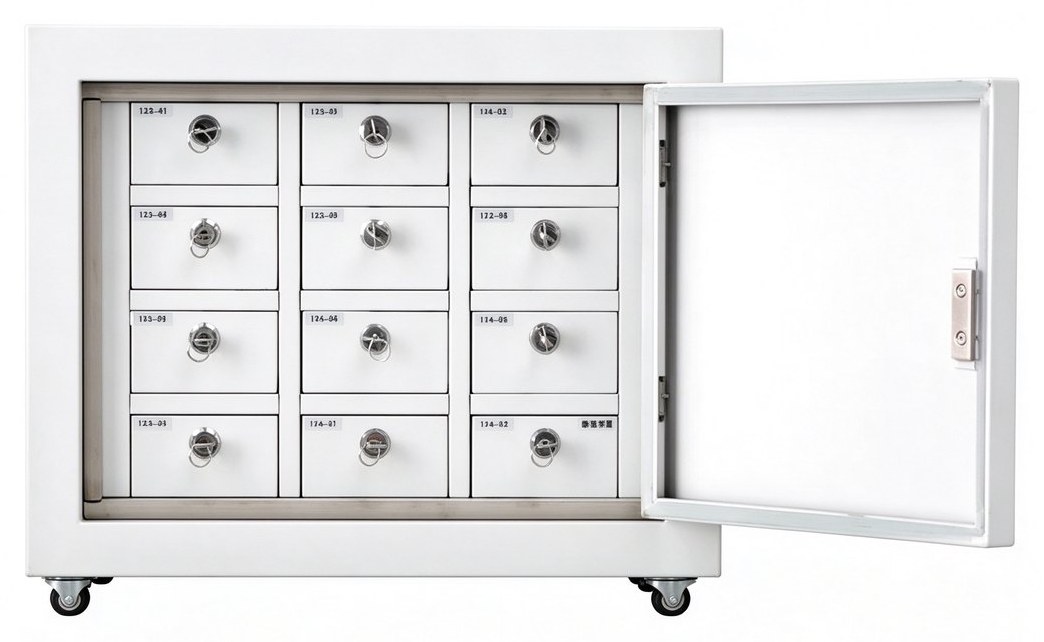
前处理包括脱脂、水洗、成膜、烘干,油污没洗净,粉末固化后会起泡、掉皮。静电喷塑后进烘箱,环氧聚酯粉末常见固化条件是180到200℃、15到20分钟。YDT-PBG-05 12格壁挂款这种12格壁挂柜外形高400×宽542×深240mm,小件按托板挂具上线,一次挂十几件。
- 挂具接触点留在非可视面,门板正面不允许有挂具印。
- 膜厚按60到80μm控制,边角容易偏薄,抽检重点测门框四角。
- 同批次柜体用同批粉末,换批留色板,补件时才不会色差明显。
- 固化不足的涂层用指甲压会有印,验收时随手试一处。
组装、检验与包装
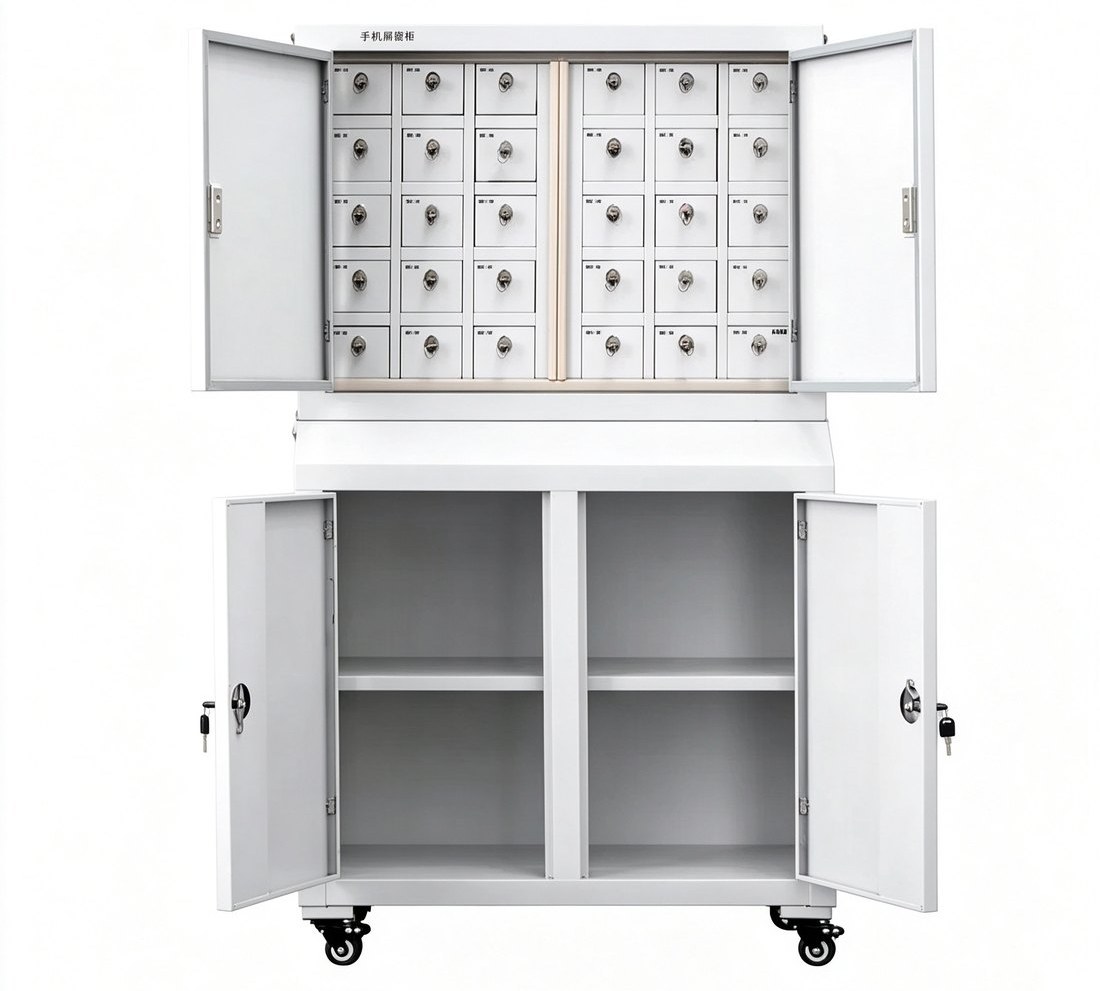
组装段装门、装锁、装门吸、贴标签。检验段做开合、吸附、外观、屏蔽四项。包装决定运输损伤率,YDT-PBG-16 单节30格+高底柜这类单节30格加高底柜高1220mm,加底柜后整组超1.2m,木架比纸箱稳。
- 每格锁具开合20次,钥匙插拔顺畅、无卡滞,标签与格号对应。
- 门吸吸附后手推门板上沿,位移不超过1mm,逐台记录,不做整批抽检。
- 屏蔽效能按65dB设计值抽测,检测报告随货,编号与柜体铭牌对应。
- 包装用木架加缠绕膜,门板做支撑,箱内放防潮袋,标向上与防雨标识。
周期怎么排
八道工序里,喷涂与固化占2天,焊接与打磨占2到3天,其余按批量叠加。常规批量订单从开料到出厂多在15到20个工作日。赶工期时被压缩的往往是打磨和固化,这两段一压,外观和附着力先出问题。
- 30台以内按15个工作日排,50台以上按20到25个工作日排,写进合同。
- 喷涂是瓶颈工序,多批订单共用一条线时要问自己排在第几批。
- 底柜与柜体分开包装、同批到场,避免现场等件停滞。
- 出厂前拍整批照片,含铭牌、包装、装车,作为交期凭证。
考察车间的判断标准不复杂:在制品有没有工序卡,工序卡上有没有操作人和日期,返修件有没有单独区域。三样都有,流程就是真的在跑。投标要用的资质文件怎么备,见手机信号屏蔽柜厂家投标配合,资质文件怎么准备;交期怎么写进合同,见手机信号屏蔽柜厂家交期约定,怎么落到合同。把流程看明白,压价时才清楚哪一段可以让,哪一段不能让。