柜门关得严不严,先看焊缝。点焊能定位,点焊之间的空隙在屏蔽上就是通道;门框满焊后打磨找平,门板才贴得住。验货不用仪器,一支手电、一把塞尺、一把直尺,能看出大半问题。焊缝的事,喷涂盖不住,装上门才知道关不严。
点焊定位,满焊密封
柜体框架用点焊定位,间距80到120mm,先把外形尺寸定住。门框与腔体的接缝必须连续焊,缝隙宽度超过0.5mm,屏蔽效能就会往下掉。屏蔽靠金属腔体连续搭接,焊缝断开一处,等于给信号开了一个小口。
- 框架点焊间距控制在80到120mm,焊点不允许虚焊,敲击听声发闷即返修。
- 门框四周满焊,转角搭接长度不小于10mm,不允许只焊外侧一面。
- 柜体背板与侧板的折边咬合处补焊,咬合不严的位置先漏。
- 焊接顺序从中间向两端对称走,单侧一路焊到底容易把门框拉偏。
热输入与门框变形
焊接是局部加热,热量集中在一侧,冷却后板料收缩,门框就歪。1.5mm厚的钢板单侧连续焊300mm,门框对角尺寸能差出2到3mm,差这个数,门板装上就有一边翘。YDT-PBG-12 48格落地款是双开门结构,两扇门各带门框,焊接收缩方向相反,变形更明显。
- 分段退焊,每段不超过150mm,等温度降到不烫手再焊下一段。
- 门框焊后上平台校形,对角线差值超过2mm的必须校到2mm以内。
- 批量生产用焊接工装夹持,工装磨损后定位精度下降,要求提供工装维护记录。
- 环境温度低于5℃时预热到15℃以上再焊,低温焊接的裂纹在打磨后才显出来。
打磨找平的分寸
焊缝余高要磨掉,磨到与母材齐平。磨过头板厚减薄,门框刚性下降;磨不够门板压上去有硬点,门吸吸得再紧也贴不平。打磨后用直尺贴门框平面,塞尺塞进0.5mm即算超差。
- 打磨用80目粗磨、180目精磨,纹路顺板长方向,交叉纹在喷塑后有色差。
- 门框平面度用300mm直尺加塞尺检查,0.5mm塞尺不得插入。
- 磨后擦净铁屑,用压缩空气吹腔体内部,残屑会在运输中划伤涂层。
- 打磨露出的基材要在4小时内进前处理,放置过久会返锈。
到货验货看四处
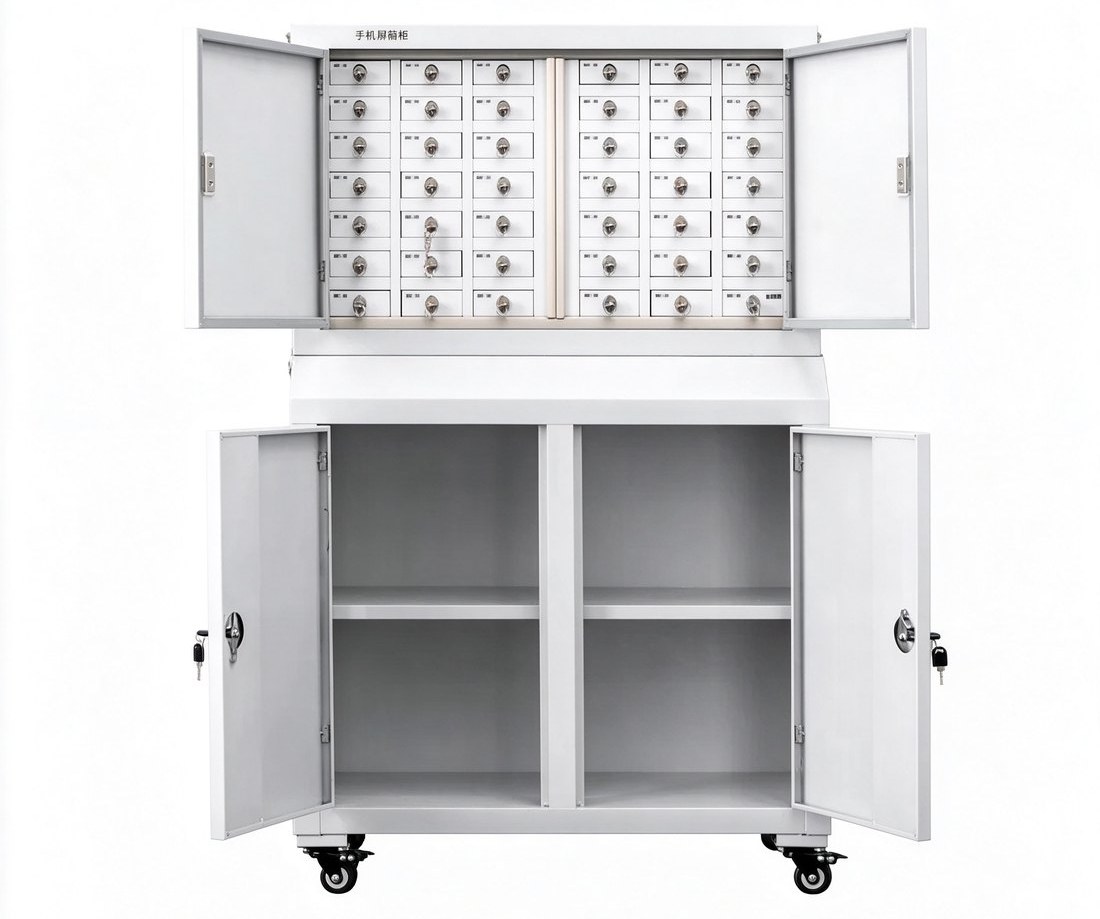
YDT-PBG-19 单节48格+高底柜这类单节48格加高底柜,外形高1220×宽776×深350mm,门框尺寸大,焊后变形更容易看出来。验货不必拆柜,开门看门框内侧焊缝,关门看门缝均匀度,开合听声音,手推看位移。
- 强光手电贴门框内侧照缝,透光即为不连续,逐台记录出问题的格位位置。
- 门缝用塞尺测上下左右四处,间隙差值不超过1mm,门板不刮柜体。
- 开合时听铰链与门吸的声音,有金属摩擦声说明门板与柜体存在干涉。
- 手推门板上沿,位移不超过1mm,门吸吸附到位,松手后门板不回弹。
返修与批次追溯
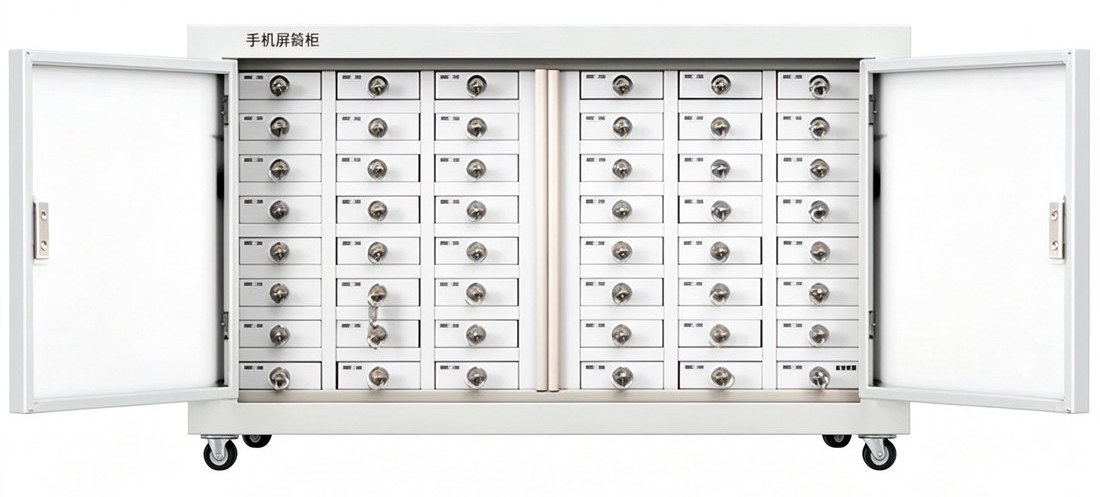
补焊不是补一道漆就完事。要磨开原焊缝、清根、重焊,再打磨、补喷同批粉末。修补痕迹在侧光下能看出来,验收时侧光看一遍。补喷的膜厚与附着力怎么验,见手机信号屏蔽柜厂家喷涂线,看颜色更看附着力。
- 补焊部位打磨后补喷同批粉末,不用自喷漆,色差与附着力都不同。
- 同批次柜体焊缝返修率超过5%,要求厂家说明原因并出具整改记录。
- 铭牌批次号与随货检测报告对应,返修记录挂在批次号下,追溯方法见手机信号屏蔽柜厂家质量追溯,批次号有什么用。
- 门框变形无法校形的柜体整台更换,不现场强行校直,校直后应力会回弹。
焊接是看不见的工序,验收时能看见的只有门缝和贴合度。签合同前把门框焊缝连续性、平面度、返修处理方式写进验收条款,见手机信号屏蔽柜厂家合同,验收条款怎么写,到货才有据可依。判断一家厂的焊接水平,不看样机,看它敢不敢让你在门框内侧照手电。