同样的灰色,两年后一台掉皮、一台完好,差别在前处理。喷涂线的关键不在喷枪,在脱脂、水洗、成膜、烘干这四步。看厂时别只看色板,问一句前处理有几道水洗,比看颜色有用。膜厚、固化温度、附着力三项能查,颜色只是表象。
前处理:附着力从这里来
钢板表面有防锈油、冲压油和氧化皮,没洗净就喷粉,粉末粘在油膜上,固化后一抠就掉。前处理通常走脱脂、两道水洗、成膜(磷化或硅烷)、烘干,任何一道水质不洁都会留下隐患。焊缝与折弯内侧是盲区,残液积在里面,喷后从缝里返锈。
- 脱脂槽液按周期更换,问清换槽周期与检测记录,游离碱度超标就洗不净。
- 末道水洗用去离子水,电导率控制在50μS/cm以下,水质差会返锈。
- 成膜后烘干,工件进喷房前必须干燥,带水进喷房会出现针孔。
- 前处理到喷涂的间隔不超过24小时,放置过久的工件要重新处理。
静电喷塑与固化
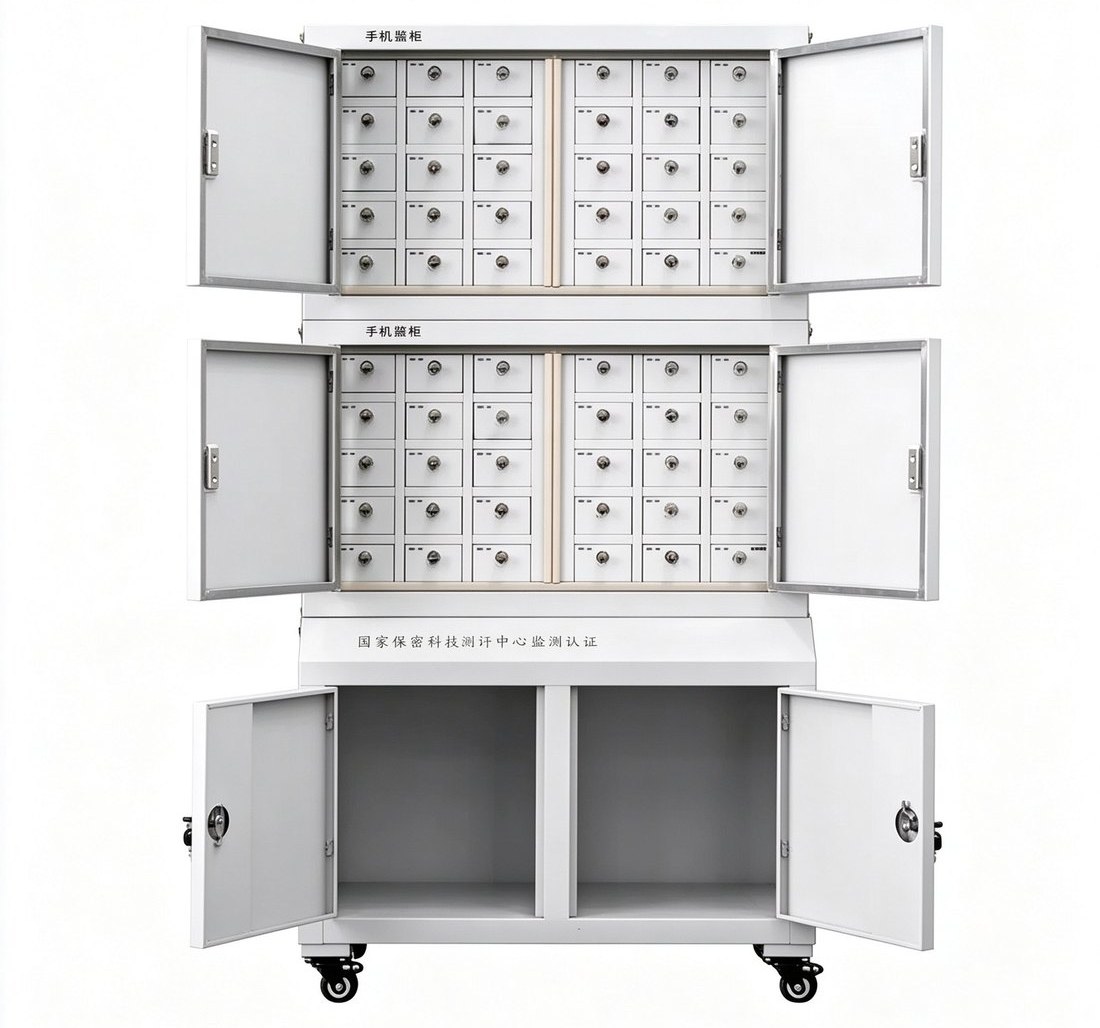
粉末带电吸附在工件上,膜厚靠枪距、电压和走枪速度控制。环氧聚酯粉末常见固化条件为180到200℃、15到20分钟,工件壁厚大时要按热透时间延长。YDT-PBG-22 双节60格+中底柜这类双节60格加中底柜高1560mm,柜体分节喷涂再组装,拼接处的色差要单独比对。
- 膜厚按60到80μm控制,门板正面测5点,极差不超过15μm。
- 枪距保持200到250mm,走枪速度均匀,边角补枪,边角膜厚常偏薄。
- 挂具接触点留在门板内侧或底面,正面有挂具印的整块返喷。
- 固化炉温度每班校一次,炉内温差超过10℃要查风道与热电偶位置。
附着力怎么验:划格法
划格法是直接的验收手段。用划格刀在门板内侧划6×6格,间距1mm,划透涂层到基材,贴胶带压实后45度撕开,看格内脱落面积。这个动作五分钟能做完,比看外观可靠。
- 划格刀间距按1mm,6×6共36格,刀刃要锋利,钝刀会压出假脱落。
- 胶带用25mm宽透明胶带,压实后45度角快速撕开,同一位置只撕一次。
- 脱落面积不超过5%为合格,超过15%整批返工,介于两者之间加倍抽样。
- 每批抽3台,每台测门板内侧与柜体侧板各1处,结果记在验收单上。
色差怎么验
同批柜体之间色差好办,难的是补件与两年后的备件。做法是留色板:每批留一块同批粉末喷的样板,写批次号与日期,补件时按色板调。补喷用的粉末批次不同,即使代码相同也可能有色差。
- 目视比对在自然光或D65光源下做,45度角看,不在黄光下判色。
- 仪器测色差ΔE控制在1.5以内,超过2.0肉眼可辨,补件必须重喷。
- 同项目多台柜体到场后并排看一遍,色差明显的换件而不是局部补喷。
- 补漆用同批粉末,自喷漆只用于非可视面,且要记录位置。
常见外观缺陷与成因
- 针孔与缩孔:前处理带油或压缩空气含水,查油水分离器。
- 橘皮:膜厚过厚或升温过快,降膜厚、分段升温。
- 起泡:脱脂不净或板材带锈,泡从基材往外鼓,压破可见锈点。
- 掉角:边角膜厚不足,补枪不到位,运输磕碰后露底材。
锁具孔位周边的涂层容易被装配划伤,锁具与孔位的配合见手机信号屏蔽柜厂家锁具采购,为什么不随便换。喷涂质量与验收、付款节点挂钩才有约束力,具体衔接见手机信号屏蔽柜厂家发票与付款,流程怎么走。看厂的判断标准很朴素:敢不敢当场划格,敢不敢给你一块写着批次号的色板。两样都敢,这条线基本靠得住,样机的观感反而次要,展厅怎么看样机见手机信号屏蔽柜厂家展厅,看样机要注意什么。